Wie ist ein Spritzgusswerkzeug aufgebaut?
Ralf Großekämper
Ralf Großekämper ist Geschäftsführer der GroW Werkzeugbau GmbH & Co. KG in Schloß Holte-Stukenbrock. Am 1. Januar 2023 hat er das Unternehmen…
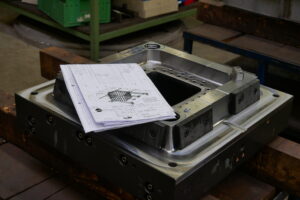
Mehr erfahren →Ein Spritzgusswerkzeug besteht im typischen Aufbau aus zwei Werkzeughälften: der Düsenseite und der Auswerferseite. Im geschlossenen Zustand bilden die formgebenden Bereiche den Hohlraum für das Kunststoffteil. Hinzu kommen unter anderem das Angusssystem, Temperierkanäle, Führungen und Auswerferelemente. Bei anspruchsvollen Bauteilgeometrien ermöglichen zusätzliche bewegliche Komponenten wie Schieber die Entformung.
Die einzelnen Komponenten übernehmen unterschiedliche Aufgaben: Sie führen die Kunststoffschmelze, bestimmen die Bauteilkontur, regulieren die Temperatur und lösen das fertige Teil aus der Form. Entscheidend ist ihr Zusammenspiel. Ein Werkzeug muss seine Funktionen über viele Produktionszyklen hinweg zuverlässig wiederholen können.
Grundaufbau mit Düsenseite, Auswerferseite und Trennebene
Die Düsenseite ist bei einer üblichen Spritzgießmaschine an der festen Maschinenaufspannplatte montiert. Hier gelangt der aufgeschmolzene Kunststoff von der Maschinendüse in das Werkzeug. Auf dieser Seite befinden sich entsprechend Komponenten der Materialzuführung sowie formgebende Werkzeugbereiche.
Die gegenüberliegende Auswerferseite sitzt üblicherweise an der beweglichen Maschinenaufspannplatte. Zum Entformen fährt sie zurück und öffnet das Werkzeug. Das Kunststoffteil soll dabei auf der dafür vorgesehenen Werkzeugseite verbleiben, damit die Auswerfereinrichtung es anschließend kontrolliert lösen kann.
Die Kontakt- beziehungsweise Trennfläche zwischen den Werkzeughälften wird als Trennebene bezeichnet. Ihre Lage muss zur Bauteilgeometrie und zur geplanten Entformung passen. Je nach Kontur kann die Werkzeugtrennung auch räumlich abgestuft ausgeführt sein.
Den tragenden Rahmen bildet ein Aufbau aus mehreren Platten. Dazu gehören beispielsweise Aufspannplatten, Formplatten und der Bereich für das Auswerferpaket. Führungs- und Zentrierelemente sorgen dafür, dass die Werkzeughälften beim Schließen präzise zueinander ausgerichtet werden. Der genaue Plattenaufbau richtet sich nach dem Werkzeugkonzept und den benötigten Funktionen.
Kavität, Formeinsätze und Kerne bestimmen die Bauteilgeometrie
Die Kavität ist der Hohlraum, den die Kunststoffschmelze während des Einspritzens ausfüllt. Ihre Kontur entsteht durch das Zusammenwirken der formgebenden Werkzeugbereiche. Dafür kommen häufig Formeinsätze zum Einsatz, die in den Formplatten aufgenommen werden. Kerne bilden beispielsweise Innenkonturen, Vertiefungen oder Öffnungen des Kunststoffteils ab.
Anschaulich wird das bei einem Kunststoffgehäuse: Ein Werkzeugbereich bildet die äußere Gehäusefläche, ein hineinragender Kern die innere Kontur. Zwischen beiden bleibt der Raum, der später die Gehäusewand ergibt. Oberflächenstrukturen und weitere Details werden ebenfalls in den entsprechenden Werkzeugbereichen abgebildet.
Die Auslegung berücksichtigt außerdem, dass Kunststoff beim Abkühlen schwindet. Die Werkzeugkontur entspricht deshalb nicht einfach unverändert den gewünschten Endmaßen des Bauteils. Werkstoff, Geometrie und Prozessbedingungen müssen in der Konstruktion zusammen betrachtet werden. Auch Entformungsschrägen und die spätere Zugänglichkeit der Werkzeugbereiche gehören zu dieser Planung.
Angusssystem, Temperierung und Entlüftung versorgen die Kavität
Das Angusssystem verbindet die Materialzuführung mit dem formgebenden Hohlraum. Bei einem Kaltkanalsystem erstarrt der Kunststoff auch in den Zuführkanälen. Der dabei entstehende Anguss muss je nach Werkzeugausführung vom Bauteil getrennt werden. Ein Heißkanalsystem hält den Kunststoff dagegen im beheizten Zuführbereich schmelzeflüssig. Welche Lösung passt, hängt unter anderem von Bauteil, Kunststoff und Produktionsmenge ab.
Die Temperierung regelt den Wärmehaushalt des Werkzeugs. Dafür verlaufen Kanäle und Kreisläufe durch geeignete Werkzeugbereiche. Beim Thermoplast-Spritzgießen muss die eingebrachte Wärme so abgeführt werden, dass das Bauteil ausreichend formstabil entnommen werden kann. Die Temperaturführung beeinflusst dabei nicht nur die Zykluszeit, sondern auch Maßhaltigkeit und Verzug.
Zusätzlich braucht die beim Einspritzen verdrängte Luft einen Weg aus der Kavität. Dafür werden geeignete Entlüftungsstellen vorgesehen. Neben speziell ausgeführten Werkzeugtrennungen können beispielsweise Auswerfer mit Entlüftungsflächen eingesetzt werden. Eine unzureichende Entlüftung kann die vollständige Formfüllung beeinträchtigen und Verbrennungen durch stark komprimierte Luft begünstigen.
Welche Aufgabe haben Schieber im Spritzguss?
Schieber ermöglichen die Entformung von Konturen, die sich durch das reine Öffnen der beiden Werkzeughälften nicht freigeben lassen. Solche Hinterschnitte entstehen beispielsweise bei einer seitlichen Öffnung, deren formgebender Kern quer zur Hauptöffnungsrichtung liegt. Würde dieser Kern an seiner Position bleiben, wäre das Kunststoffteil mechanisch im Werkzeug gefangen.
Ein Schieber trägt den entsprechenden formgebenden Bereich und zieht ihn vor der eigentlichen Teileentnahme zurück. Bei einem Gehäuse mit seitlicher Öffnung gibt der seitlich zurückfahrende Kern zunächst die Öffnung frei. Erst danach lässt sich das Gehäuse in der vorgesehenen Richtung auswerfen.
Je nach Werkzeugkonzept wird die Bewegung beispielsweise über einen Schrägbolzen oder einen gesonderten Antrieb erzeugt. Führungselemente bestimmen die Bewegungsbahn; Schließkeile beziehungsweise Verriegelungen stützen den Schieber in seiner Produktionsposition ab.
Schieber sind damit zusätzliche Funktionsbaugruppen, deren Platzbedarf und Bewegungsfolge bereits in der Konstruktion berücksichtigt werden müssen. Nicht jedes Spritzgusswerkzeug benötigt sie: Bei einer geeigneten Bauteilgeometrie reicht eine Entformung in Hauptöffnungsrichtung aus.
Wie funktionieren Auswerfer im Spritzgusswerkzeug?
Auswerfer lösen das ausreichend abgekühlte Kunststoffteil aus dem geöffneten Werkzeug. Häufig kommen Auswerferstifte zum Einsatz. Abhängig von der Bauteilgeometrie können auch Auswerferhülsen oder Flachauswerfer sinnvoll sein. Die Auswahl richtet sich danach, an welchen Stellen die notwendige Entformungskraft auf das Bauteil übertragen werden kann.
Bei einer üblichen Ausführung sitzen die Auswerferelemente in einem beweglichen Auswerferpaket. Dessen Hub schiebt die Elemente relativ zum formgebenden Werkzeugbereich nach vorn. Vor dem nächsten Produktionszyklus müssen sie wieder ihre vorgesehene Ausgangsposition erreichen. Bei Werkzeugen mit Schiebern muss die Rückstellung zur übrigen Bewegungsfolge passen, damit keine Komponenten kollidieren.
Auswerferpositionen sollten deshalb früh geplant werden. Ihre Kontaktflächen können sichtbare Abdrücke hinterlassen; außerdem darf die Entformung das Bauteil nicht unzulässig verformen. Werkstoff, Ausführung und Oberflächenbehandlung der Auswerfer beeinflussen zusätzlich Verschleiß und Prozessstabilität.
Werkzeugaufbau bei GroW auf das Bauteil abstimmen
Ein geeigneter Werkzeugaufbau entsteht aus den Anforderungen des Kunststoffteils und der geplanten Produktion. Bei unserer Entwicklung und Konstruktion setzen wir 3D-CAD und Spritzgießsimulationen (CAE) ein, um mögliche Schwierigkeiten frühzeitig zu erkennen.
GroW Werkzeugbau in Schloß Holte-Stukenbrock fertigt Spritzgusswerkzeuge und Formen bis zu einem Gesamtgewicht von 14 Tonnen. Sie planen ein neues Werkzeug oder eine Änderung? Über unsere Kontaktseite können Sie uns Ihre Zeichnungen, CAD-Daten und Produktionsanforderungen übermitteln.
Wie ist ein Spritzgusswerkzeug aufgebaut?
Wie funktioniert Spritzgießen? Ablauf und Grundlagen einfach erklärt