Angussarten im Überblick: Welcher Anguss passt zum Bauteil?
Ralf Großekämper
Ralf Großekämper ist Geschäftsführer der GroW Werkzeugbau GmbH & Co. KG in Schloß Holte-Stukenbrock. Am 1. Januar 2023 hat er das Unternehmen…
Mehr erfahren →Zu den gängigen Angussarten im Spritzguss gehören Seitenanguss, Tunnelanguss, Punktanguss, Filmanguss und direkter Kegelanguss. Zusätzlich unterscheiden sich Werkzeuge durch die Schmelzeführung im Kalt- oder Heißkanalsystem. Die Auswahl beeinflusst, wie sich die Kavität füllt, welche Markierung am Bauteil zurückbleibt und welcher Aufwand für die Angussabtrennung entsteht.
Was ist ein Anguss und welche Aufgabe übernimmt er?
Über das Angusssystem gelangt die Kunststoffschmelze von der Maschinendüse in den formgebenden Hohlraum des Werkzeugs. Dabei werden mehrere Begriffe unterschieden: Der Anguss bildet bei einem klassischen Kaltkanalwerkzeug den ersten Zuführbereich. Verteilerkanäle leiten die Schmelze weiter. Der Anschnitt ist der unmittelbare Übergang in die Kavität, also in den Hohlraum für das spätere Kunststoffteil.
Im Sprachgebrauch wird „Anguss“ häufig auch für die gesamte Zuführung oder den nach der Produktion abgetrennten Kunststoffrest verwendet. Bei der Werkzeugplanung sollte deshalb eindeutig feststehen, welcher Bereich gemeint ist.
Die Aufgabe besteht nicht nur darin, Kunststoff irgendwie in das Werkzeug zu bringen. Die Schmelze muss die vorgesehenen Bereiche erreichen und die Kavität ausreichend füllen können. Außerdem muss während der Nachdruckphase Material nachfließen können. Erstarrt der Anschnitt zu früh, wird diese Verbindung unterbrochen. Das kann beispielsweise Einfallstellen oder Maßabweichungen begünstigen.
Die Angussauslegung gehört daher bereits zur Werkzeugkonstruktion. Bei GroW Werkzeugbau werden Entwicklung, Konstruktion und Fertigung von Spritzgusswerkzeugen miteinander verbunden. So können die Anforderungen des Bauteils frühzeitig in die Werkzeugplanung einfließen.
Welche Angussarten werden beim Spritzgießen unterschieden?
Angussarten lassen sich nach Lage und Form der Anbindung unterscheiden. Daneben beschreibt die Einteilung in Kalt- und Heißkanal, wie die Schmelze im Werkzeug geführt und temperiert wird. Diese Betrachtungen hängen zusammen, sind aber nicht gleichbedeutend.
Die folgende Übersicht stellt verbreitete Prinzipien vor. Sie ist eine technische Einordnung; welches Konzept für ein konkretes GroW-Projekt geeignet ist, wird anhand der Bauteildaten und Anforderungen abgestimmt.
| Angussart | Grundprinzip | Wichtiger Planungspunkt |
|---|---|---|
| Angussart Seitenanguss | Grundprinzip Anbindung an einer Bauteilkante | Wichtiger Planungspunkt Lage und Abtrennung der Angussstelle |
| Angussart Tunnelanguss | Grundprinzip Zuführung unterhalb der Trennebene | Wichtiger Planungspunkt Sichere automatische Angussabtrennung |
| Angussart Punktanguss | Grundprinzip Kleiner, punktförmiger Anschnitt | Wichtiger Planungspunkt Querschnitt und benötigter Fülldruck |
| Angussart Filmanguss | Grundprinzip Breite, flache Anbindung | Wichtiger Planungspunkt Füllung flächiger Bauteile und Nacharbeit |
| Angussart Direkter Kegelanguss | Grundprinzip Direkte Zuführung über einen konischen Anguss | Wichtiger Planungspunkt Größerer Angussrest und dessen Entfernung |
Diese Varianten unterscheiden sich unter anderem darin, wo sie am Bauteil angebunden werden und wie der erstarrte Anguss getrennt wird.
Seitenanguss, Filmanguss und direkter Kegelanguss
Beim Seitenanguss, auch Rand- oder Kantenanguss genannt, erfolgt die Anbindung an einer Bauteilkante. Sie liegt üblicherweise im Bereich der Werkzeugtrennung. Das erleichtert den Zugang zur Angussstelle und bietet Spielraum bei der Gestaltung. Nach dem Spritzgießen muss die Verbindung zum Bauteil getrennt werden. Eine entsprechende Markierung bleibt zurück und sollte funktional sowie optisch berücksichtigt werden.
Der Filmanguss führt die Schmelze über eine breite, flache Anbindung zu. Er kommt insbesondere für flächige Bauteile infrage, bei denen die Materialverteilung über eine größere Breite unterstützt werden soll. Die breite Verbindung bedeutet zugleich, dass ihre spätere Abtrennung und die verbleibende Kante eingeplant werden müssen.
Beim direkten Kegelanguss gelangt die Schmelze über einen konischen Zuführbereich unmittelbar zum Bauteil. Diese Ausführung kann eine vergleichsweise einfache Materialzuführung ermöglichen, hinterlässt aber einen größeren Angussrest. Dessen Entfernung kann einen zusätzlichen Bearbeitungsschritt erfordern. Deshalb muss früh feststehen, ob die Anspritzstelle an der vorgesehenen Position zulässig und für die Nacharbeit zugänglich ist.
Tunnelanguss, Punktanguss und Heißkanal-Anbindung
Beim Tunnelanguss verläuft die Zuführung schräg unterhalb der Trennebene. Die Werkzeugausführung ermöglicht, dass der Anguss beim Öffnen beziehungsweise Entformen automatisch abgeschert wird. Dadurch lässt sich ein gesonderter manueller Trennschritt vermeiden. Die zuverlässige Abtrennung muss jedoch zum Kunststoff, zur Anschnittgeometrie und zur Entformungsbewegung passen. Eine kleine Abrissmarkierung kann weiterhin sichtbar bleiben.
Der Punktanguss besitzt einen kleinen Anschnittquerschnitt. Bei einer klassischen Kaltkanalausführung wird er beispielsweise mit einem Dreiplattenwerkzeug kombiniert, das die Trennung des Angusssystems ermöglicht. Die kleine Anbindung begrenzt die verbleibende Markierung, stellt aber Anforderungen an Druckbedarf und Materialfluss.
Eine Heißkanal-Anbindung ist davon zu unterscheiden: Hier bleibt der Kunststoff im beheizten Zuführsystem schmelzeflüssig. Bei direkter Anspritzung kann ein erstarrender Kaltkanalverteiler entfallen. Dafür sind zusätzliche Komponenten für Beheizung und Regelung notwendig. Auch bei dieser Lösung muss eine verbleibende Anspritzmarkierung berücksichtigt werden.
Heißkanalsysteme können außerdem mit einem Nadelverschluss ausgestattet sein. Dabei öffnet und schließt eine bewegliche Nadel die Anschnittöffnung. Das ist eine zusätzliche technische Ausführung, deren Eignung projektbezogen beurteilt werden muss.
Wie wird die passende Angussart für ein Bauteil ausgewählt?
Eine Angussart lässt sich nicht allein anhand der Bauteilgröße auswählen. Wichtig sind auch Wandstärken, Fließwege, Kunststoff und Oberflächenanforderungen. Ebenso muss bekannt sein, an welchen Stellen eine Anspritzmarkierung zulässig ist und welche Bereiche später eine Dicht-, Führungs- oder Montagefunktion erfüllen.
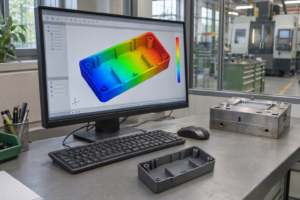
Die Position beeinflusst, von wo aus sich die Schmelze in der Kavität ausbreitet. Treffen unterschiedliche Fließfronten aufeinander, können Bindenähte entstehen. Deshalb sollte geprüft werden, wo solche Bereiche liegen und welche Anforderungen dort gelten. Eine Fließanalyse kann helfen, Füllverhalten und mögliche Problemstellen bereits vor der Werkzeugfertigung zu beurteilen.
In unserer Entwicklung und Konstruktion nutzen wir Spritzgießsimulationen (CAE) mit Cadmould von Simcon. Dabei betrachten wir das Verzugsverhalten und stimmen die gewonnenen Erkenntnisse mit der Planung von Entlüftung und Kühlung ab.
Für die Wirtschaftlichkeit müssen Werkzeugaufwand, Materialeinsatz und Angussabtrennung zusammen betrachtet werden. Ein technisch aufwendigeres System ist nicht automatisch die bessere Lösung für jede Stückzahl. Welche weiteren Faktoren das Budget beeinflussen, erläutert unser Beitrag „Was kostet ein Spritzgusswerkzeug?“.
Bei bestehenden Werkzeugen sollte eine Änderung der Anbindung ebenfalls sorgfältig geprüft werden. GroW bietet dafür Werkzeugumbauten und Service an. Ob eine Anpassung möglich und sinnvoll ist, hängt vom vorhandenen Werkzeugaufbau und den neuen Anforderungen ab.
Fazit: Angussart und Anspritzposition gemeinsam planen
Die verschiedenen Angussarten bieten unterschiedliche Möglichkeiten, Kunststoff in die Kavität zu führen und den Anguss anschließend zu trennen. Seiten-, Film-, Tunnel- und Punktanguss unterscheiden sich dabei ebenso wie direkte Anbindungen und Heißkanalkonzepte.
Entscheidend ist das Zusammenspiel mit Bauteilgeometrie, Werkstoff und Produktion. Die Angussstelle sollte deshalb zusammen mit den Funktionsflächen, Sichtbereichen und Anforderungen an die Nacharbeit festgelegt werden. Eine pauschal beste Angussart gibt es nicht.
Sie planen ein neues Spritzgusswerkzeug oder möchten ein vorhandenes Werkzeug anpassen? Übermitteln Sie GroW Ihre CAD-Daten, Zeichnungen und Produktionsanforderungen über unsere Kontaktseite. Diese Angaben bilden die Grundlage für die technische Abstimmung Ihres Projekts.
Warum werden Formeinsätze gehärtet?
Welcher Werkzeugstahl eignet sich für Spritzgussformen?